






























































Sierras de mesa y de cinta
La sierra de mesa hace cortes rectos longitudinales y transversales en tableros y listones, mientras que la de cinta resuelve curvas, el despiece a lo largo y los perfiles y tubos de acero. En la de mesa deciden el ancho de corte y el cuchillo divisor, que mantiene el corte abierto y previene el retroceso. En la de cinta la clave es la velocidad de corte, porque la madera va a unos ochocientos metros por minuto y el metal unas diez veces más despacio. Para acero se usa la cinta bimetálica, con el paso de dientes elegido según el espesor de pared.


Sierras de mesa y de cinta
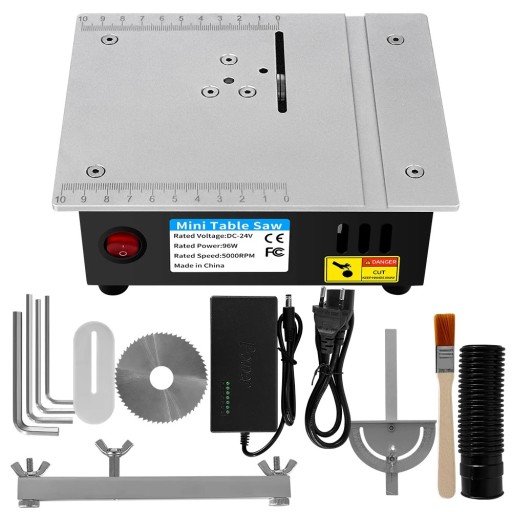
La sierra de mesa y la de cinta comparten que la máquina está quieta y quien se mueve es la pieza. La de mesa lleva el disco asomando por el tablero y hace cortes rectos longitudinales y transversales en tablas, tableros y listones. La de cinta lleva una cinta sin fin que corre entre dos volantes, por eso resuelve curvas, el despiece a lo largo y los perfiles y tubos de acero. Las versiones portátiles de ambas máquinas caben en el maletero y se venden a menudo sin bastidor, que se compra aparte.
En la sierra de mesa lo más importante es el ancho de corte, es decir, la distancia entre el disco y la guía paralela en su posición extrema. Las máquinas de unos sesenta centímetros parten por la mitad un tablero de obra, los modelos portátiles menores se quedan antes y valen más bien para listones. El segundo dato es la profundidad de corte en ángulo recto, que con un disco de 210 mm sale en torno a 65 mm. Unas cuatro mil revoluciones por minuto bastan para madera y plástico, y para metal hace falta un disco destinado justo a ese material.
El accidente más frecuente en la sierra de mesa lo provoca el retroceso, cuando el corte se cierra detrás del disco y la tabla sale disparada contra el operario. Contra eso está el cuchillo divisor, que mantiene el corte abierto y acompaña al disco también al cambiar la altura. La cubierta superior y los trinquetes antirretroceso se dejan quitar, pero en un corte normal no tienen motivo para estar apartados. Los últimos centímetros la tabla se empuja siempre con el empujador, nunca con la mano al lado del disco.
En la sierra de cinta decide la velocidad de corte, porque la madera y el metal piden valores completamente distintos. La madera aguanta una cinta que corre a unos ochocientos metros por minuto, el metal blando sube a unos cien y el inoxidable aún más despacio. Por eso las sierras de cinta para metal llevan regulación continua, mientras que las de madera se apañan con dos velocidades. La altura de paso indica qué grosor de material cabe bajo la cinta, en las máquinas portátiles para metal en torno a 125 mm.
Para metal se usa la cinta bimetálica, porque el lomo blando aguanta la flexión sobre los volantes y los dientes duros resisten en el acero. El paso de dientes se elige según el espesor de pared, en tubos finos deben morder al menos tres dientes o el diente se rompe. El material lo sujeta el tornillo de banco y el corte se lleva sin presión, porque la cinta marca el ritmo por sí sola y apretando solo se estropea.