






























































Sierras de calar y sierras sable
La sierra de calar corta curvas, recortes y cortes rectos precisos en tableros, mientras que la sierra sable demuele y acorta tubos, palés y ramas. En la de calar, el movimiento pendular acelera el avance en madera y, apagado, deja un canto limpio en laminado y chapa. En la sable decide la carrera, y la hoja se sujeta con una espiga universal de media pulgada, así que pasa de una marca a otra. Los dientes por pulgada se eligen según el material, de seis para madera a veinticuatro y más para acero.


Sierras de calar y sierras sable
La sierra de calar y la sierra sable funcionan con el mismo principio, pero sirven para cosas distintas. La de calar guía la hoja a través de una base apoyada en el material, por eso resuelve curvas, recortes y cortes rectos precisos en tableros. La sable no guía la hoja con nada y se apoya en la fuerza de quien la sujeta, de ahí que valga para demoler y para cortar tubos, palés y ramas. Quien corta muebles y tableros a medida coge la de calar, quien desmonta y aclara aprecia la sable.
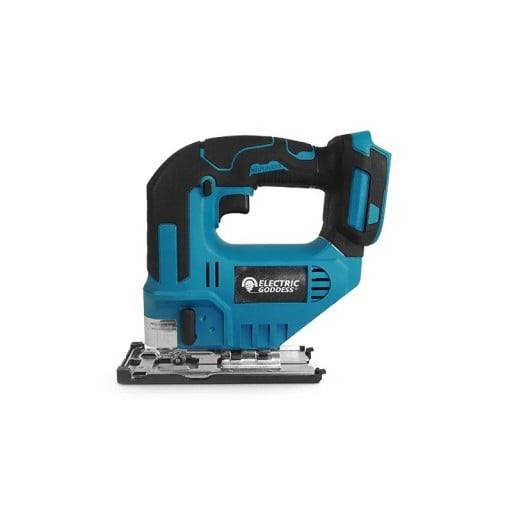
El corte de la sierra de calar lo cambia sobre todo el movimiento pendular, es decir, el avance de la hoja hacia delante en la parte alta de la carrera. Con el péndulo apagado el corte sale lento y limpio, como hace falta en curvas, laminado y chapa. Los tres niveles de péndulo aceleran en cambio el avance en madera blanda gruesa, aunque el canto se deshilacha. La base se inclina en la mayoría de las máquinas hasta cuarenta y cinco grados, de modo que la sierra saca también el corte a inglete.
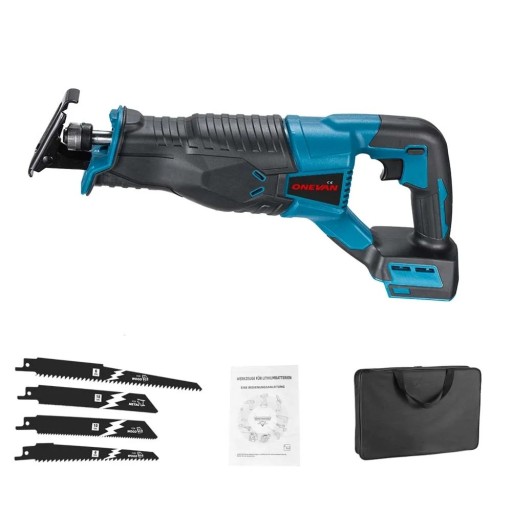
En la sierra sable decide la longitud de carrera, porque fija cuánto material arranca la hoja de un solo movimiento. Las máquinas de unos veinte milímetros bastan para tubos y perfiles finos, y la carrera por encima de veintiocho milímetros es cosa de demolición y de troncos. La hoja se sujeta con una espiga universal de media pulgada, así que pasa libremente de una marca a otra. Una hoja demasiado larga se dobla en el corte, por eso se elige solo un poco más larga que el grosor del material.
Que la hoja corte o solo roce lo decide el número de dientes por pulgada junto con el material de la hoja. De seis a diez dientes por pulgada corresponden a la madera y al avance rápido y basto, de catorce a dieciocho al plástico y al metal blando. Por encima de veinticuatro dientes se corta acero e inoxidable, donde siempre deben morder al menos tres dientes. Las hojas bimetálicas aguantan tanto la flexión como el calor, así que para madera con clavos y para desmontar no compensa nada más.
La regulación de velocidad permite bajar el ritmo en plástico y metal, donde una hoja rápida fundiría el material antes que cortarlo. La sujeción rápida sin herramientas reduce el cambio de hoja a unos segundos, y una hoja con espiga en forma de T entra en la sierra de calar de una sola manera. La aspiración y el protector antiastillas mantienen el corte limpio, aunque en la de calar sigue compensando poner la cara vista del tablero hacia abajo.